Wenn ich in einem Werk nach der Rüstzeit frage, bekomme ich fast immer eine Zahl aus dem System. Sie beschreibt die Zeit zwischen letztem Gutteil des alten Auftrags und erstem Gutteil des neuen. Was sie nicht beschreibt: Was in dieser Zeit tatsächlich passiert. Und genau da liegt das Problem.
Denn wer beim Rüsten zuschaut, sieht selten einen Einrichter, der konzentriert Schrauben löst. Man sieht jemanden, der sucht, wartet, fragt, läuft. Das Werkzeug ist nicht voreingestellt. Die Zeichnung liegt im Büro. Der Stapler mit dem Material steht noch am Wareneingang. Der Kran wird gerade an der Nachbarmaschine gebraucht. Die Maschine steht, aber gerüstet wird nicht.
In diesem Artikel zeige ich Ihnen, warum die grössten Rüstverluste vor dem ersten Handgriff entstehen, wie Sie diese Verluste sichtbar machen und warum die Lösung meistens nicht an der Maschine liegt, sondern in der Organisation drumherum.
Was Rüstzeit wirklich ist – und was nur so heisst
Rüstzeit ist im Werk ein Sammelbegriff. Darin steckt alles, was zwischen zwei Aufträgen an einer Anlage vergeht: Werkzeug wechseln, Programm laden, Parameter einstellen, Erstteil prüfen, freigeben. Dazu kommt aber ein zweiter, meist unsichtbarer Block: das Beschaffen von allem, was für diese Handgriffe gebraucht wird.
Die SMED-Methode trennt genau hier. Sie unterscheidet interne Rüstvorgänge, die nur bei stehender Maschine möglich sind, von externen, die auch bei laufender Maschine erledigt werden können. Werkzeug aus dem Lager holen, Zeichnung drucken, Material bereitstellen, Messmittel prüfen: All das ist extern. Es gehört nicht in den Stillstand.
In der Praxis passiert es trotzdem im Stillstand. Nicht aus Faulheit, sondern weil niemand den Rüstvorgang je als Prozess betrachtet hat. Der Einrichter beginnt, wenn die Maschine frei ist, und holt dann, was fehlt. Die Rüstzeit im System bildet also weniger die Rüstarbeit ab als die Organisation dahinter.
Der Blick vor den ersten Handgriff
Ich lasse mir beim Rüsten nicht die Maschine zeigen, sondern die Stunde davor. Wann wusste der Einrichter, welcher Auftrag als Nächstes kommt? Woher wusste er es: vom Board, vom Meister, vom Zuruf? Lag das Werkzeug bereit oder musste er es holen? War es voreingestellt? Gab es das Material schon an der Maschine?
Ein Werk mit mehreren Bearbeitungszentren, das ich begleitet habe, hatte lange Rüstzeiten und schob die Ursache auf die alten Maschinen. Beim Zuschauen zeigte sich etwas anderes: Der Einrichter erfuhr den nächsten Auftrag erst, wenn der aktuelle fertig war. Danach ging er zum Werkzeuglager, suchte die Aufnahmen, stellte fest, dass eine Einheit an einer anderen Maschine hing, klärte das mit dem Kollegen, kam zurück und begann. Der eigentliche Wechsel war kurz. Die Beschaffung war lang.
Solche Muster finden Sie überall, wenn Sie danach suchen: - Die Rüstreihenfolge steht erst am Morgen fest, Vorbereitung ist damit unmöglich. - Werkzeuge werden geteilt, ohne dass jemand weiss, wo sie gerade sind. - Voreinstellgeräte existieren, werden aber nicht genutzt, weil die Zeit dafür fehlt. - Die Erstteilprüfung wartet auf die Qualitätssicherung, die gerade an einer anderen Linie ist. - Der Kran oder Stapler ist eine Ressource, die niemand einplant.
Keines dieser Probleme hat mit der Maschine zu tun. Alle lassen sich ohne Investition lösen.
Rüsten sichtbar machen, bevor Sie es verbessern
Der wirksamste erste Schritt ist ein Rüstprotokoll mit der Stoppuhr, am besten mit Video. Nicht, um jemanden zu kontrollieren, sondern um gemeinsam zu sehen, was passiert. Ich mache das immer mit dem Einrichter zusammen, und ich habe noch keinen erlebt, der nicht selbst überrascht war, wie viel Zeit er mit Suchen und Laufen verbringt.
Jeder Schritt bekommt eine Zeile: Was wurde getan, wie lange dauerte es, war die Maschine dabei gestoppt, hätte es vorher erledigt werden können. Am Ende sortieren Sie die Zeilen in intern und extern. Meist ist der externe Anteil viel grösser als alle erwartet haben.
Wichtig ist die Haltung dabei. Wenn der Einrichter das Gefühl hat, dass hier seine Leistung bewertet wird, bekommen Sie ein geschöntes Rüsten und keine Erkenntnisse. Wenn er merkt, dass es um seine Arbeitsbedingungen geht, wird er zum wichtigsten Mitspieler. Er weiss längst, wo es klemmt. Er wurde nur nie gefragt.
Die drei Hebel vor der Maschine
Aus vielen Rüstworkshops haben sich für mich drei Hebel herauskristallisiert, die vor dem ersten Handgriff wirken.
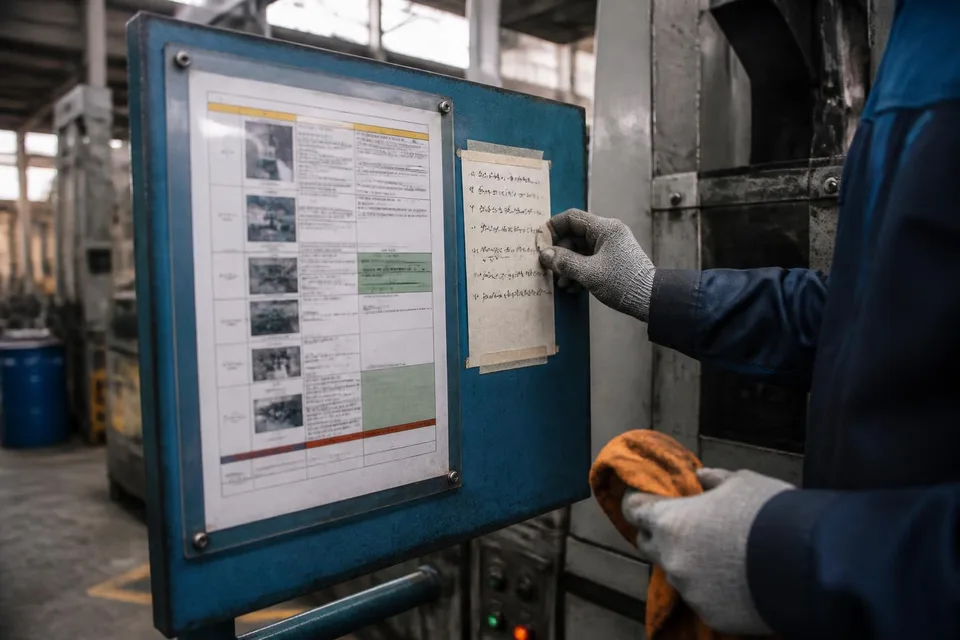
Erstens: Reihenfolge früh kennen. Wer den nächsten Auftrag eine Schicht vorher kennt, kann vorbereiten. Das verlangt von der Arbeitsvorbereitung und der Planung, die Reihenfolge stabil zu halten und sichtbar zu machen, etwa am Shopfloor-Board. Kurzfristige Umplanungen bleiben möglich, aber sie werden zur Ausnahme, die auffällt.
Zweitens: Rüstwagen und Rüstkit. Alles, was für einen Wechsel gebraucht wird, liegt vorbereitet auf einem Wagen: Werkzeuge voreingestellt, Spannmittel, Zeichnung, Prüfmittel, Programm bereit. Der Einrichter geht nicht mehr holen, er nimmt. Wer den Wagen vorbereitet, ist eine organisatorische Frage: eine zweite Person, der Einrichter selbst während der Laufzeit, oder das Werkzeuglager.
Drittens: Standard für den Ablauf. Ein einfacher, mit dem Team erarbeiteter Rüststandard hält fest, was in welcher Reihenfolge passiert und was vorher erledigt sein muss. Er ist keine Vorschrift von oben, sondern das beste bekannte Vorgehen, das jeder verbessern darf. Ohne Standard fällt jede Verbesserung nach ein paar Wochen zurück.
Warum das Office beim Rüsten mitspielt
Rüsten gilt als Thema der Produktion. Tatsächlich beginnt es in der Auftragsabwicklung. Wenn Aufträge erst kurz vor Bearbeitung freigegeben werden, wenn Zeichnungsänderungen nicht am Auftrag hängen, wenn die Planung täglich umstellt, weil ein Kunde angerufen hat, dann hat der Einrichter keine Chance auf Vorbereitung.
Ich schaue deshalb bei Rüstprojekten immer auch in die Arbeitsvorbereitung und in die Planung. Dort entscheidet sich, ob die Fertigung einen Tag vorher weiss, was kommt, oder erst am Morgen. Ein stabiler Planungshorizont, auch wenn er kurz ist, ist mehr wert als jede Optimierung an der Spannvorrichtung.
Dasselbe gilt für die Qualitätssicherung. Wenn die Erstteilfreigabe auf eine Person angewiesen ist, die gerade woanders gebraucht wird, steht die Maschine. Die Lösung ist oft, die Freigabe für definierte Teile an den Einrichter zu delegieren, mit klaren Prüfmerkmalen. Das ist eine Entscheidung der Führung, keine technische.
Was Führung dazu beitragen muss
Rüstzeitprojekte scheitern selten an der Methode. Sie scheitern daran, dass die Vorbereitung niemandem gehört. Der Einrichter soll vorbereiten, hat aber während der Laufzeit andere Aufgaben. Das Werkzeuglager soll voreinstellen, hat aber keine Kapazität. Die Planung soll die Reihenfolge stabil halten, hat aber den Vertrieb im Nacken.
Hier ist die Werk- oder Produktionsleitung gefragt. Sie muss entscheiden, wer die externe Rüstarbeit macht, und diese Zeit im Alltag freihalten. Sie muss die Planung schützen, wenn der Vertrieb umplanen will. Und sie muss die Rüstzeit an einer Kennzahl verfolgen, die im Shopfloor-Meeting besprochen wird, nicht im Monatsbericht.
Wenn das gelingt, werden die Wechsel nicht nur kürzer. Sie werden planbar. Und planbare Rüstzeiten sind die Voraussetzung dafür, kleinere Lose zu fahren, Bestände zu senken und Lieferzeiten einzuhalten. Das ist der eigentliche Grund, warum sich das Thema lohnt: nicht die Minuten an der Maschine, sondern der Fluss durch das Werk.
Kurz gesagt
- Die Rüstzeit im System misst den Stillstand, nicht die Rüstarbeit. Der grösste Anteil ist oft Suchen, Warten und Laufen.
- SMED trennt interne und externe Rüstschritte. Alles, was bei laufender Maschine möglich ist, gehört aus dem Stillstand heraus.
- Ein Rüstprotokoll mit dem Einrichter zusammen zeigt die Verluste ehrlich und macht ihn zum Mitspieler statt zum Beobachteten.
- Frühe Reihenfolge, Rüstwagen und ein gemeinsamer Standard wirken vor dem ersten Handgriff und kosten keine Investition.
- Stabile Planung und delegierte Erstteilfreigabe sind Führungsentscheidungen, die Rüstzeit stärker senken als jede Technik.
Häufige Fragen
Häufige Fragen
Was ist der Unterschied zwischen internem und externem Rüsten?
Internes Rüsten umfasst alle Schritte, die nur bei stehender Maschine möglich sind, etwa das Wechseln des Werkzeugs oder das Einstellen der Parameter. Externes Rüsten umfasst alles, was auch bei laufender Maschine erledigt werden kann: Werkzeuge holen und voreinstellen, Material bereitstellen, Zeichnungen und Programme vorbereiten. Die SMED-Methode zielt darauf, möglichst viel intern nach extern zu verlagern und die verbleibenden internen Schritte zu vereinfachen.
Brauche ich für kürzere Rüstzeiten neue Maschinen oder Spannmittel?
In den meisten Fällen nicht als ersten Schritt. Die grössten Verluste entstehen in der Organisation rund um den Wechsel: unklare Reihenfolge, fehlende Vorbereitung, geteilte Werkzeuge, wartende Freigaben. Diese Verluste lassen sich mit Standards, Rüstwagen und stabiler Planung beseitigen. Erst wenn der organisatorische Anteil sauber ist, lohnt sich der Blick auf Schnellspannsysteme oder Voreinstellgeräte.
Wie beziehe ich die Einrichter ein, ohne dass sie sich kontrolliert fühlen?
Indem Sie das Rüstprotokoll gemeinsam mit ihnen aufnehmen und von Anfang an klar machen, dass es um ihre Arbeitsbedingungen geht, nicht um ihre Leistung. Die Einrichter kennen die Störungen am besten und haben meist längst Ideen, wie es besser ginge. Wenn ihre Vorschläge sichtbar umgesetzt werden, tragen sie den Standard mit. Wenn der Standard von oben kommt, wird er umgangen.