Kurz gesagt
- Eine schnelle Anlage entfernt die Puffer, in denen sich Warten bisher versteckt hat. Sie zeigt das Problem, sie ist es nicht.
- Die häufigsten Stillstandsgründe liegen ausserhalb der Halle: Programme, Material, Freigaben, volle Nachfolgeschritte.
- Eine handgeschriebene Stillstandsliste in den Worten der Bediener ist wertvoller als jede Systemauswertung.
- Nur der Engpass verdient volle Aufmerksamkeit. Eine Nicht-Engpass-Maschine darf stehen.
- Einen Grund vollständig beheben, dann den nächsten. Angefangene Massnahmen überzeugen niemanden.
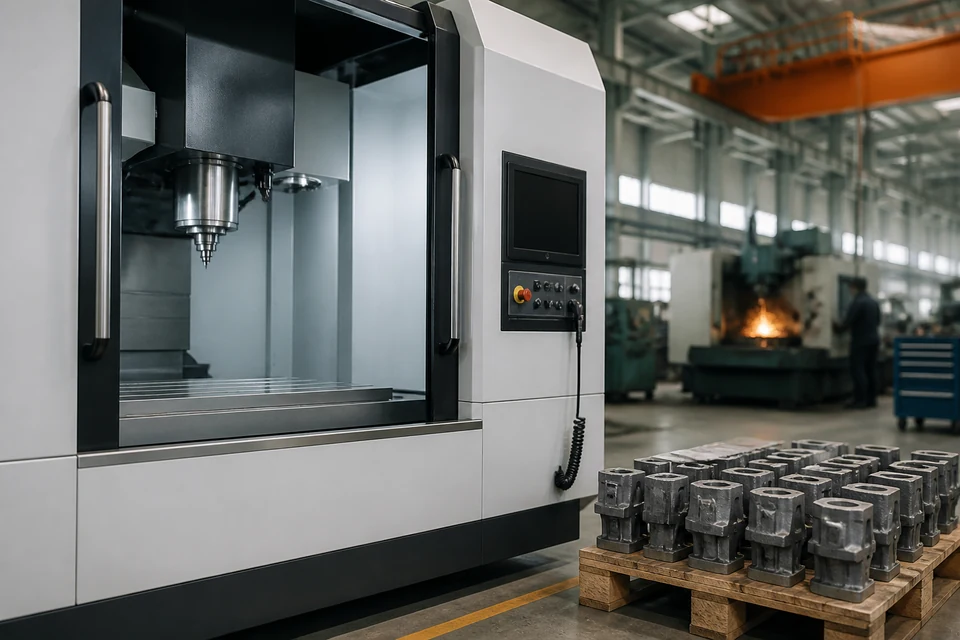
Die Szene kenne ich aus vielen Werken. Vor zwei Jahren wurde die Anlage eingeweiht, mit Geschäftsleitung, Fotografen und einer Rede über die Zukunft des Standorts. Heute gehe ich mit dem Werkleiter durch die Halle, und genau diese Anlage steht. Auf dem Bildschirm eine Fehlermeldung, daneben eine Palette Rohteile, der Bediener ist in der Werkzeugausgabe. Ein paar Meter weiter läuft die alte Maschine, die eigentlich ersetzt werden sollte, in aller Ruhe ihr Programm.
Der Werkleiter ärgert sich. Die Investition war gross, die Erwartung war klar, und die Auslastung ist eine Enttäuschung. Der erste Reflex geht Richtung Hersteller, der zweite Richtung Instandhaltung, der dritte Richtung Bediener. Alle drei treffen selten die Ursache.
Meine Erfahrung aus der produzierenden Industrie und dem Maschinenbau ist: Die Maschine ist fast nie das Problem. Das Problem ist, dass eine grosse Anlage wie ein Verstärker wirkt. Sie macht alles sichtbar, was im Umfeld nicht sauber läuft. In diesem Beitrag zeige ich, wo ich bei stehenden Anlagen zuerst hinschaue.
Die Maschine ist der Verstärker, nicht die Ursache
Eine alte Maschine mit langsamer Taktzeit verzeiht viel. Wenn das Material eine Stunde zu spät kommt, merkt es niemand, weil sie ohnehin noch am vorherigen Auftrag arbeitet. Eine schnelle Anlage frisst denselben Auftrag in einem Bruchteil der Zeit und wartet dann. Sie wartet auf Material, auf Zeichnungen, auf Werkzeuge, auf die Freigabe des Erstteils, auf den Stapler.
Das ist der Kern: Die neue Anlage hat die Verschwendung nicht erzeugt. Sie hat den Puffer entfernt, in dem sich die Verschwendung bisher verstecken konnte. Im Toyota-Produktionssystem heisst dieser Zustand Warten, eine der sieben Verschwendungsarten. Warten ist die Verschwendung, die am wenigsten auffällt, weil sie nicht aussieht wie Arbeit, sondern wie Pause.
Wer also die Anlage besser auslasten will, sollte nicht bei der Anlage anfangen. Er sollte bei allem anfangen, was die Anlage füttert und was sie wieder verlässt.
Vier Gründe, die ich fast immer finde
Wenn ich mir die Stillstände einer teuren Anlage über einige Schichten hinweg ansehe, tauchen immer wieder dieselben Muster auf:
- Rüsten dauert länger als geplant. Nicht wegen der Maschine, sondern weil Werkzeuge gesucht, Programme angepasst und Spannmittel improvisiert werden. Der eigentliche Umbau ist der kleinste Teil davon.
- Material kommt nicht rechtzeitig. Die Arbeitsvorbereitung plant nach Kapazität, der Einkauf bestellt nach Losgrösse, das Lager kommissioniert nach Reihenfolge des Eingangs. Drei Logiken, ein wartendes Bearbeitungszentrum.
- Die Erstteilfreigabe hängt in der Qualitätssicherung. Die Messmaschine ist belegt, der Prüfer in der Pause, die Zeichnung in der alten Revision. Die Anlage darf nicht weiterfahren, bis jemand unterschreibt.
- Nachgelagerte Schritte sind voll. Die Anlage produziert schneller, als die Montage abnehmen kann. Also stapeln sich Teile, und irgendwann sagt jemand: Fahrt sie nicht weiter, wir haben keinen Platz.
Keiner dieser Gründe steht im Wartungsprotokoll. Alle vier stehen jeden Tag vor der Maschine, wenn man hinschaut.
Was die OEE zeigt und was sie verschweigt
Viele Werke messen ihre Anlagen mit der Gesamtanlageneffektivität, der OEE. Sie setzt sich aus Verfügbarkeit, Leistung und Qualität zusammen. Das ist ein brauchbares Werkzeug, aber nur, wenn die Stillstandsgründe ehrlich erfasst werden.
In der Praxis sehe ich häufig eine Kategorie namens Sonstiges, die grösser ist als alle anderen zusammen. Oder die Bediener tragen den Grund ein, der am schnellsten zu tippen ist. Dann zeigt die OEE einen Wert, aber sie zeigt kein Problem. Sie ist zur Berichtszahl geworden, statt zum Hinweis.
Mein Rat: Setzen Sie sich in der ersten Runde nicht mit dem Wert auseinander, sondern mit den Gründen. Nehmen Sie eine Woche lang jeden Stillstand von Hand auf, mit Uhrzeit, Dauer und dem Satz, den der Bediener dazu sagt. Diese Liste ist mehr wert als jede Auswertung aus dem System, weil sie die Sprache der Halle spricht.
Ein Beispiel aus einem Werk mit mehreren Bearbeitungszentren
Ein Werk hatte ein neues Fünf-Achs-Zentrum angeschafft, um zwei ältere Maschinen zu ersetzen. Die Auslastung blieb weit hinter der Erwartung. Die Werkleitung vermutete Bedienfehler und plante eine Nachschulung durch den Hersteller.
Bevor die Schulung stattfand, haben wir uns zu dritt eine Woche lang an die Anlage gestellt, jeden Stillstand notiert und die Bediener gefragt, was sie gerade tun. Das Ergebnis überraschte alle: Die meiste Zeit ging nicht beim Bedienen verloren, sondern beim Warten auf freigegebene Programme. Die Programmierung sass im Büro, arbeitete nach Auftragseingang und wusste nicht, welcher Auftrag als Nächstes auf die Maschine kam. Die Bediener wussten es, konnten es aber nicht mitteilen.
Die Lösung war keine Schulung, sondern ein kleines Board zwischen Programmierung und Halle, auf dem die nächsten Aufträge in Reihenfolge standen, und eine feste Uhrzeit am Tag, zu der die Programmierer an die Anlage kamen. Die Maschine lief danach deutlich ruhiger. Der Hersteller wurde nie gebraucht.
Der Engpass entscheidet, wo Sie anfangen
Nicht jede stehende Maschine ist ein Problem. Wenn eine Anlage nicht der Engpass des Werks ist, darf sie stehen. Das klingt ketzerisch, ist aber Lean-Grundlage: Ein Prozess kann nur so schnell sein wie sein langsamster Schritt. Alles, was schneller produziert als der Engpass, erzeugt Bestand, nicht Umsatz.
Die Frage lautet deshalb nicht: Wie bekommen wir die teure Anlage ausgelastet? Sie lautet: Ist die teure Anlage unser Engpass? Wenn ja, dann ist jede Minute Stillstand dort eine Minute verlorene Lieferfähigkeit, und sie verdient volle Aufmerksamkeit. Wenn nein, dann ist die Aufmerksamkeit besser beim tatsächlichen Engpass aufgehoben, auch wenn der eine unscheinbare Waschanlage oder ein einzelner Messplatz ist.
Wer diese Frage nicht stellt, optimiert das Sichtbare statt das Wichtige. Und das Sichtbare ist fast immer die Maschine, für die es eine Einweihungsfeier gab.
So gehen Sie in den nächsten Wochen vor
Wenn Sie eine Anlage haben, die zu viel steht, empfehle ich diese Reihenfolge:
- Klären Sie, ob die Anlage der Engpass ist. Gehen Sie den Wertstrom vom Auftrag bis zum Versand einmal durch und suchen Sie die Stelle, an der sich die Arbeit staut.
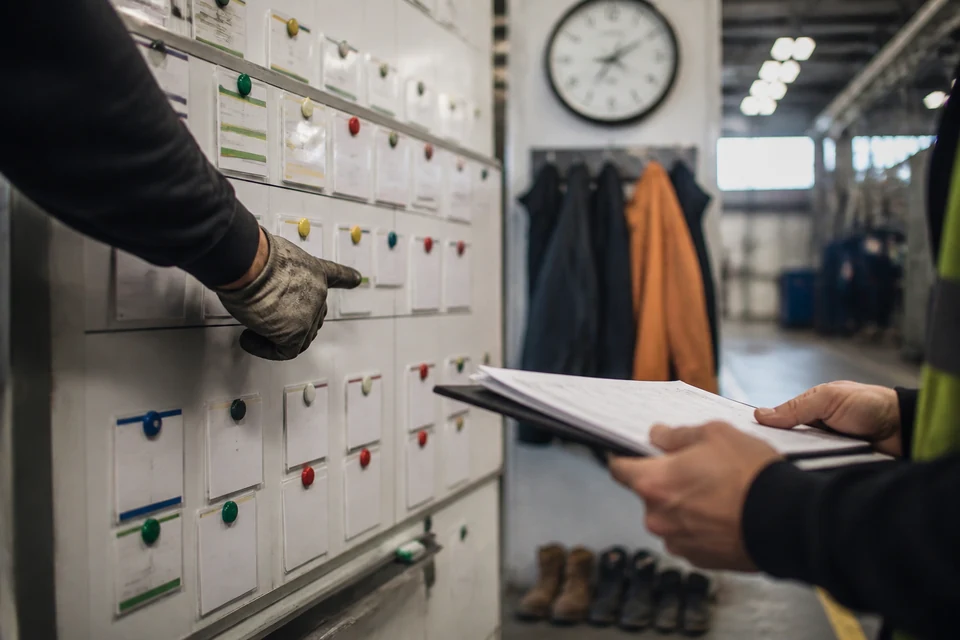
- Erfassen Sie Stillstände eine Woche lang von Hand, mit den Worten der Bediener. Keine Kategorien vorgeben.
- Sortieren Sie die Gründe danach, wer sie beheben kann: Bediener, Instandhaltung, Arbeitsvorbereitung, Logistik, Qualitätssicherung, Programmierung. Sie werden sehen, dass die Halle nur einen Teil davon beeinflussen kann.
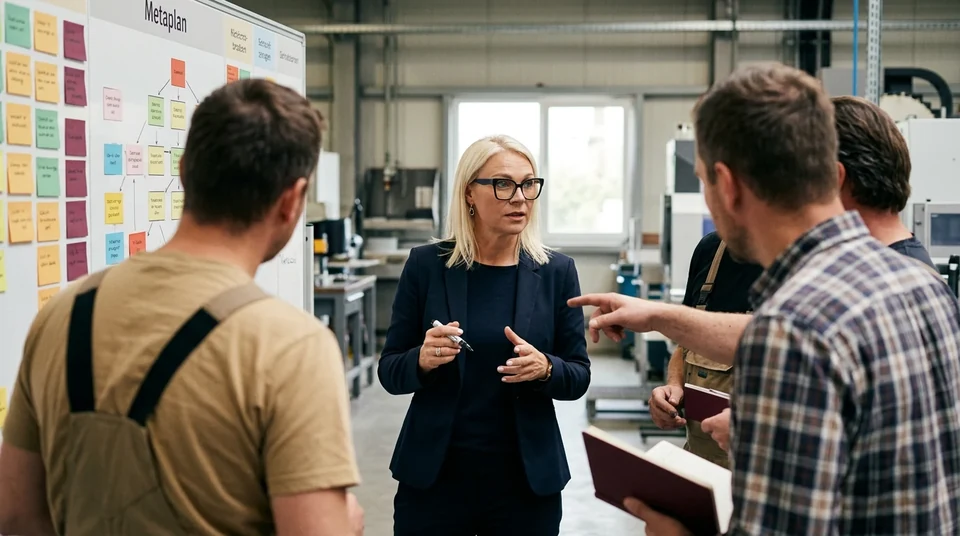
- Holen Sie die Bereiche an einen Tisch, die den grössten Teil verursachen. Nicht als Vorwurf, sondern mit der Liste in der Hand.
- Beheben Sie einen Grund vollständig, bevor Sie den nächsten anfassen. Ein gelöstes Problem überzeugt mehr als fünf angefangene.
Das Muster dahinter ist PDCA: planen, tun, prüfen, handeln. Klein, aber wirklich abgeschlossen. Die Anlage wird nicht durch eine Entscheidung besser laufen, sondern durch viele kleine, die man durchhält.
Häufige Fragen
Häufige Fragen
Sollten wir die Bediener nachschulen lassen, wenn die neue Anlage schlecht läuft?
Erst, wenn Sie wissen, dass Bedienung die Ursache ist. In den meisten Fällen, die ich gesehen habe, war sie es nicht. Nehmen Sie eine Woche lang alle Stillstände auf und schauen Sie, wie viel davon überhaupt in der Hand der Bediener liegt. Wenn dann noch Bedarf bleibt, ist eine Schulung sinnvoll. Vorher ist sie eine teure Beruhigung.
Unsere OEE-Erfassung läuft automatisch. Reicht das nicht?
Die automatische Erfassung misst gut, ob die Maschine läuft oder steht. Sie weiss aber selten, warum. Der Grund wird entweder vom Bediener eingetragen oder in eine Sammelkategorie geschoben. Ich empfehle, die automatische Erfassung zu behalten und für einen begrenzten Zeitraum eine handschriftliche Gründeliste danebenzulegen. Der Vergleich ist meist aufschlussreich.
Was, wenn die Anlage gar nicht der Engpass ist?
Dann ist ihr Stillstand kein Problem, sondern eine Folge davon, dass sie schneller ist als der Rest. Sie sollten sie dann bewusst nach dem Takt des Engpasses fahren, statt Bestände aufzubauen. Die Investition rechnet sich in diesem Fall über die Zeit, wenn der Engpass an anderer Stelle gelöst wird. Das ist oft der ehrlichere Weg als der Versuch, eine Maschine um jeden Preis zu beschäftigen.