01
Das Shopfloor-Board hängt, aber die Zahlen sind von letzter Woche. Das Meeting findet statt, wenn Zeit ist.
kvp
Der kontinuierliche Verbesserungsprozess (KVP) lebt nicht von grossen Projekten, sondern von der täglichen Frage am Board: Was lief gestern nicht wie geplant, und was tun wir heute dagegen? Shopfloor Management ist die Führungsroutine, die diese Frage verlässlich stellt. Ich führe beides mit Ihren Teams ein, so, dass es nach meinem Abschied weiterläuft.
Die meisten Werke haben KVP schon einmal eingeführt.
KVP, der kontinuierliche Verbesserungsprozess, ist die Haltung, dass jeder Prozess jeden Tag ein Stück besser werden kann, und dass die Menschen, die ihn ausführen, am besten wissen, wo. Im Japanischen heisst das Kaizen. KVP-Methoden sind bekannt: PDCA-Zyklus, A3-Report, 5-Why, Ishikawa, 5S, Standardarbeit. Das Problem ist selten die Methode, sondern der fehlende Takt.
Shopfloor Management liefert diesen Takt. Es ist ein Führungssystem mit vier Bausteinen: Kennzahlen am Ort der Wertschöpfung sichtbar gemacht (Shopfloor-Board), tägliche Regelkommunikation in kurzen Stehmeetings, strukturierte Problemlösung für Abweichungen und Führungskräfte, die regelmässig am Shopfloor präsent sind, etwa im Gemba Walk. Die Kennzahlen kommen aus Sicherheit, Qualität, Lieferung und Kosten, je nach Werk ergänzt um OEE, Durchlaufzeit oder Bestand.
KVP ohne Shopfloor Management bleibt Zufall. Shopfloor Management ohne KVP wird zur Zahlenverlesung. Zusammen entsteht ein Werk, das Abweichungen am selben Tag sieht und am nächsten Tag beseitigt hat.
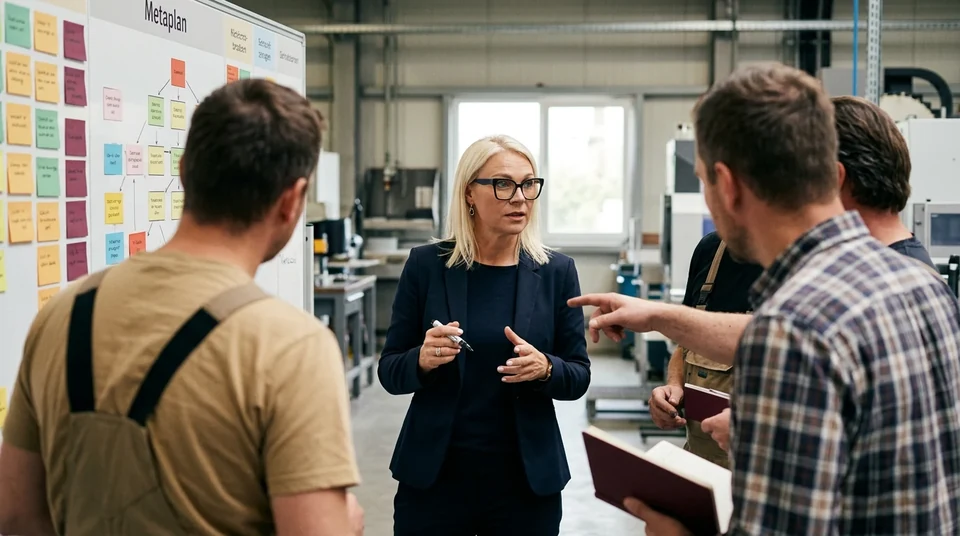
Shopfloor Management einführen heisst nicht, Boards zu bestellen. Es heisst, eine Führungsroutine zu etablieren.
Wo steht das Werk, welche Kennzahlen bewegen das Geschäft, was wird bereits gemessen? Mit Werkleitung und Produktionsleitung.
Eine Linie oder ein Bereich mit sichtbarem Problem und einem Meister, der will.
Kennzahlen, Zielwerte, Abweichungsfelder, Massnahmenliste. Handschriftlich, auf Papier, mit den Leuten, die es nutzen. Digitale Boards kommen später, wenn die Routine steht.
Tägliches Stehmeeting mit fester Uhrzeit, Agenda und Rolle. Kaskade von der Linie über den Bereich bis zur Werkleitung. Ich moderiere die ersten Wochen mit und übergebe schrittweise.
Meister und Schichtführer lernen A3, 5-Why und PDCA am eigenen Problem, nicht am Lehrbuchbeispiel.
Kurze Wege, schnelle Bewertung, sichtbare Umsetzung. Ein Vorschlag, der drei Monate liegt, ist ein verlorener Mitarbeitender.
Nach dem Piloten die nächsten Bereiche, mit regelmässigen Shopfloor-Audits, damit der Standard hält.
Kein Konzept für Shopfloor Management, sondern ein laufendes Shopfloor Management:
Board-Standard mit Kennzahlen, Abweichungslogik und Massnahmenliste, je Bereich angepasst.
Meeting-Kaskade mit Uhrzeiten, Agenda, Rollen und Eskalationsregeln, dokumentiert und trainiert.
Ausgebildete Meister und Schichtführer, die Stehmeetings moderieren und Probleme strukturiert lösen.
KVP-Prozess mit Ideenmanagement, Bewertungsregeln und Umsetzungsverfolgung.
Audit-Checkliste für Shopfloor Management, mit der Sie den Standard selbst prüfen.
Messbare Wirkung: weniger wiederkehrende Störungen, kürzere Reaktionszeit, sichtbare OEE- und Termintreue-Entwicklung.
Erstgespräch
Sie schildern Ihre Ausgangslage, ich sage Ihnen offen, ob und wie ich helfen kann.
Häufige Fragen
KVP steht für kontinuierlicher Verbesserungsprozess. Gemeint ist ein fester Ablauf, mit dem ein Unternehmen seine Prozesse in kleinen Schritten dauerhaft verbessert, getragen von den Mitarbeitenden, die die Arbeit täglich ausführen. Grundlage ist der PDCA-Zyklus: planen, umsetzen, prüfen, standardisieren. KVP ist die deutsche Entsprechung des japanischen Kaizen. Anders als ein Projekt hat KVP kein Ende; er ist Teil der täglichen Führung, meist verankert im Shopfloor Management.
Shopfloor Management ist ein Führungssystem, das die Steuerung der Produktion an den Ort der Wertschöpfung verlegt. Kern sind vier Elemente: Kennzahlen, die am Board für alle sichtbar sind; tägliche kurze Regelmeetings vor dem Board; eine strukturierte Problemlösung für Abweichungen; und Führungskräfte, die regelmässig vor Ort sind. Ziel ist, dass Abweichungen am selben Tag erkannt und bearbeitet werden, statt in Monatsberichten aufzutauchen. Shopfloor Management ist der Rahmen, in dem KVP im Alltag stattfindet.
Beginnen Sie mit einem Pilotbereich und einem Meister, der mitzieht. Legen Sie mit dem Team drei bis fünf Kennzahlen fest, die den Bereich wirklich beschreiben, und bauen Sie ein Board dafür, handschriftlich und einfach. Setzen Sie ein tägliches Stehmeeting von zehn bis fünfzehn Minuten mit fester Uhrzeit und Agenda an. Trainieren Sie den Meister in der Moderation und in der Problemlösung mit A3 oder 5-Why. Erst wenn das läuft, kommen die nächsten Bereiche und die Kaskade zur Werkleitung dazu. Die häufigsten Fehler sind zu viele Kennzahlen, kein fester Termin und Führungskräfte, die nicht erscheinen.
Ein KVP-Prozess folgt dem PDCA-Zyklus. In der Plan-Phase wird ein Problem oder eine Verbesserungsidee erfasst, die Ursache analysiert und eine Massnahme geplant; in der Do-Phase wird die Massnahme im kleinen Rahmen umgesetzt. In der Check-Phase wird die Wirkung gemessen und mit dem Ziel verglichen, und in der Act-Phase wird die Änderung bei Erfolg zum Standard, bei Misserfolg beginnt der Zyklus neu. Im Shopfloor Management werden die offenen Zyklen am Board verfolgt, mit Verantwortlichem und Termin. Wichtig ist, dass der Kreis geschlossen wird: Eine Massnahme ohne Wirkungsprüfung ist keine Verbesserung.
Typische Massnahmen sind klein und schnell: Werkzeuge nach 5S am Arbeitsplatz ordnen, damit Suchzeiten wegfallen; eine Rüstvorrichtung bauen, die eine Einstellung überflüssig macht; einen Materialpuffer verlegen, damit Laufwege kürzer werden; eine Checkliste einführen, die einen wiederkehrenden Fehler verhindert; eine Übergabe zwischen Schichten standardisieren. Im Büro sind es Vorlagen, die Doppeleingaben ersparen, oder eine Regel, wann ein Auftrag als vollständig gilt. Gute KVP-Massnahmen lassen sich in Tagen umsetzen, nicht in Monaten, und kommen von den Mitarbeitenden selbst.
Gemba ist japanisch für den Ort des Geschehens, im Werk also die Linie oder der Arbeitsplatz. Ein Gemba Walk ist der regelmässige, strukturierte Gang einer Führungskraft dorthin, um zu beobachten, Fragen zu stellen und zu verstehen, statt aus Berichten zu urteilen. Er ist kein Kontrollgang und keine Betriebsbesichtigung. Die Führungskraft fragt nach dem Standard, nach Abweichungen und nach Hindernissen, und sie hört zu. Im Shopfloor Management ist der Gemba Walk das Element, das die Führung mit der Realität verbindet.
OEE steht für Overall Equipment Effectiveness, die Gesamtanlageneffektivität. Sie misst, wie viel der geplanten Betriebszeit einer Anlage tatsächlich für Gutteile im Solltakt genutzt wurde. Die OEE ist das Produkt aus drei Faktoren: Verfügbarkeit (Stillstände), Leistung (Geschwindigkeitsverluste) und Qualität (Ausschuss und Nacharbeit). Eine OEE von 60 % heisst, dass 40 % der Zeit verloren gehen. Am Shopfloor-Board ist die OEE eine gute Leitkennzahl für Anlagen, weil sie zeigt, welche der drei Verlustarten den grössten Hebel hat.
Meist aus drei Gründen. Erstens dauert die Bewertung zu lang: Wer einen Vorschlag einreicht und drei Monate nichts hört, reicht keinen zweiten ein. Zweitens läuft das Ideenmanagement an der Führung vorbei, als Formular an eine Kommission, statt als Gespräch am Board mit dem Meister. Drittens fehlt die sichtbare Umsetzung; Ideen werden gesammelt, nicht realisiert. Die Lösung ist, Ideenmanagement in das Shopfloor Management zu integrieren: Vorschläge werden am Board besprochen, innerhalb weniger Tage entschieden und kleine Ideen vom Team selbst umgesetzt.
45 Minuten, unverbindlich. Erzählen Sie mir, wie Ihr Shopfloor-Meeting heute läuft.